来源:盈泰高精发布时间:2026-09-22
液态硅胶成型产品报价怎么算?
lsr产品的报价通常是一个综合计算的结果,可以理解为由以下几个核心部分构成:
核心构成
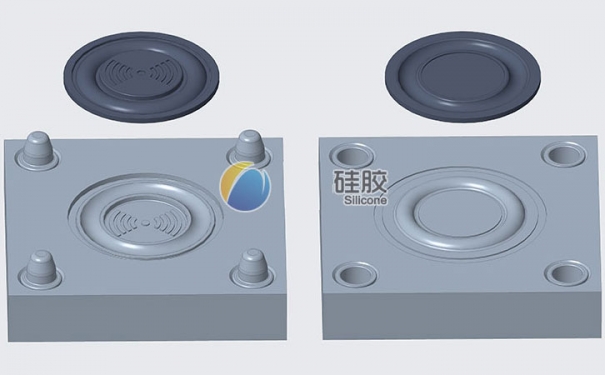
模具费:这是前期的主要投资,需要明确模具材质(如S136H不锈钢)、热处理工艺、模穴数、预计寿命和保修条款。
材料费:根据产品的净重乘以材料单价计算。需要注意的是,液态硅胶原料价格比普通塑胶贵不少。
加工费:包括注塑成型、人工、水电、厂房损耗等,通常按模腔数量和生产周期来计算。报价时,正规厂家会说明其计算基础,比如注塑周期(秒/模)。
后处理与包装费:如去毛边、喷涂、镭雕、组装等工序的费用。
快速估算公式
单件成本 ≈ (原料用量 × 单价 + 模具摊销 + 工时 + 能耗)÷ 良率。其中,原料成本通常是最大的成本项,占比可达 40%~60%。
价格参考:由于工艺和设备投入更高,LSR产品的单价通常比固态硅胶高出 30%-50%。
LSR 产品成本构成有哪些?
LSR产品的成本主要由以下五大部分构成:
原材料成本:这是最核心的成本项,占比约 40%~60%。LSR是双组分液态材料,其基础原料包括高纯度硅油、白炭黑及铂金催化剂。如果是医疗级或食品级产品,还需额外提纯,成本会比工业级高 30%-50%。
模具成本:lsr模具需要精密设计,常配备冷流道系统,其费用通常是固态模压模具的 2-3倍。
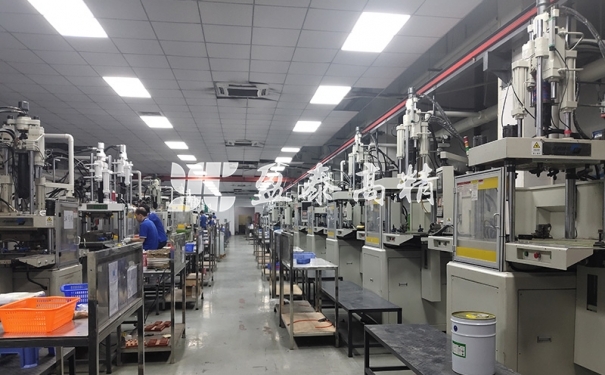
设备成本:LSR需要专门的双组分注塑设备,具备精确的计量、混合和注射系统,单台设备成本可达数百万元。
加工与人工成本:虽然设备投入大,但LSR成型自动化程度高,人工成本相对较低,且材料利用率可接近100%(得益于冷流道设计),废料率极低。
后处理与包装成本:包括去毛边、检测、包装等环节的费用。
液态硅胶成型适合批量多少件?小批量能不能做?
关于批量适用性,需要分情况看:
大批量生产(推荐):LSR注塑成型自动化程度高,周期时间快,适合大批量生产,订单量越大,单件成本越低。
小批量与打样:可以完成,但需权衡成本。LSR模具成本高,对于小批量打样或生产,固态模压工艺在成本上更具优势,因为其模具便宜,开发成本低。不过,随着柔性制造技术的发展,LSR也已能支持单件小批量定制需求的快速落地。
国内液态硅胶成型工厂集中在哪里?
中国是全球最大的LSR生产国和消费国,产能占全球总量的 45%以上。国内LSR产业已形成明显的集群效应:
三大核心集群:宁波、深圳、东莞。这三个地区已形成涵盖原材料供应、模具制造、成型加工到终端应用的完整产业链生态体系。
区域分布:华南地区以珠三角为核心,其中东莞是国内LSR液态硅胶制品的重要生产基地,聚集了大量具备规模化生产与定制开发能力的企业。华东地区以上海研发、江浙制造为核心,产值占比达 42%,在工业级、大宗型硅橡胶制品领域具备规模优势。
其他地区:山东、浙江、江苏、福建等地也有较多硅胶产业链企业分布。
液态硅胶打样周期,开模周期?
LSR的打样和开模周期因工厂能力和项目复杂度而异,以下为行业常见周期范围:
| 环节 | 常见周期 | 备注 |
|---|---|---|
| 快速打样 | 2-10天 | 部分工厂可做到2天快速出样 |
| 开模周期 | 5-35天 | 简易铝模约7-10天;正式钢模新模开发通常为20-35天 |
| T0试模 | 2-7天 | 首次上机打样,通常产出20-50个样品供测试 |
| 小批量量产 | 最快45天 | 从开模到交付小批量的标准总周期,部分工厂通过并行工程可缩短至此。 |
LSR 相比固态模压硅胶,什么时候成本更划算?
选择LSR还是固态模压(HCR),核心在于订单量和产品要求的权衡。
成本结构对比
| 对比维度 | 液态硅胶 (LSR) | 固态模压硅胶 (HCR) |
|---|---|---|
| 模具成本 | 高 (精密冷流道系统,是HCR的2-3倍) | 低 (结构相对简单,入门门槛低) |
| 原料单价 | 高 (约HCR的1.3~2倍) | 低 |
| 人工成本 | 极低 (全自动生产) | 高 (人工操作环节多) |
| 材料利用率 | 极高 (接近100%,废料率极低) | 较低 (后处理成本较高) |
决策临界点
一般来说,当订单量超过1万件时,LSR注塑成型的总成本会低于固态模压。因此:
小批量(< 1万件):固态模压更划算,其低模具成本和开发周期短的优势明显。
大批量(> 1万件):LSR更具成本优势。虽然初始投资高,但极低的人工成本和极高的材料利用率会摊薄单件成本,实现“高初始投资、低运行成本”。
如果你的产品对精度、洁净度(如医疗、食品级)要求极高,且需要无毛边,那么即使批量不大,LSR也可能是更合适的选择。
如果你有具体的产品类型或预估产量,我可以帮你进一步分析更倾向于哪种工艺。