来源:盈泰高精发布时间:2026-10-16
传统固态硅胶厂转型lsr液态硅胶不是简单买一台LSR机就能转,是材料、模具、车间、品控、客户、资金整套体系升级,绝大多数老厂栽在“只投设备,配套跟不上”。下面分大类梳理,同时区分LSR单独成型和硬胶+LSR包胶二次注塑特有风险。

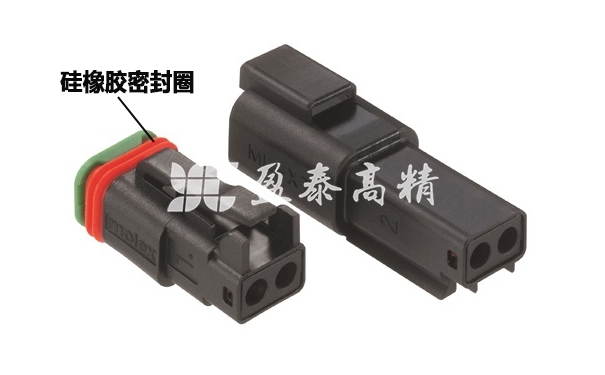
图 深圳盈泰公司的生产工厂位于东莞长安镇步步高路359号。目前工厂有50台液态硅胶注射成型机,80余台塑胶注塑机,30多台模具加工设备。
1.设备投入远高于普通硫化机
固态硅胶是平板硫化机;LSR需要专用注射机、计量泵、冷流道系统。冷流道是大头,很多新手忽略,直接用简易热流道做LSR极易产生废料、焦边、黑点。
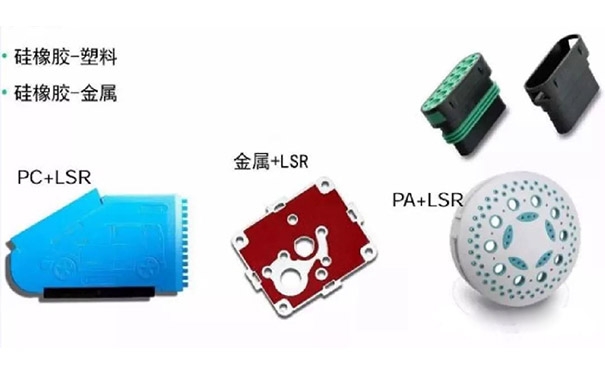
包胶二次注塑:要么双色LSR注塑机,要么两台机+机械手转运,还需要硬胶(PC/PA/PPS)注塑单元,等于同时维护两套注塑体系。
配套:冰水机、精密恒温、废气处理、除尘、无尘/洁净区域改造;铂金LSR对环境粉尘极其敏感。
2.试模成本高、试模次数多
lsr模具单价远贵于固态硅胶模具,冷流道模具成本通常是普通硅胶模的2~4倍。一次试模失败,材料费+机台工时+修模成本很高。
3.产能闲置风险
设备买回来,但没有稳定LSR/包胶订单,设备折旧、车间固定成本持续吃掉利润。很多工厂“设备上了,订单没跟上,现金流被拖垮”。
重点:固态机是大批量、长模次;LSR机开机成本高,不能像固态硅胶一样随便接低价散单摊折旧。
传统做固态混炼胶的师傅,思维很难直接平移到LSR铂金体系:
1.铂金LSR的毒化污染风险(头号工艺坑)
LSR用铂金催化剂,遇到硫、胺、某些脱模剂、普通固态硅胶残留、人手汗液、橡胶密封圈会中毒不固化。
车间、模具、工装夹具、机械手、料筒都要隔离;固态硅胶硫化会释放含硫物质,如果同车间混产,极易交叉污染,产品局部不熟、发粘、报废。
很多老厂直接在原有固态车间开LSR,良品率长期低于60%,持续亏损。
2.LSR材料特性差异
LSR是A/B双组份液体计量混合,配比精度直接影响物性;计量泵、压力、温度波动都会造成批次差异。固态是炼胶裁切,逻辑完全不同。
收缩率、溢料、气泡、针孔、飞边控制逻辑和固态硅胶不一样;模流分析是刚需,靠老经验“凭感觉调机”行不通。
3.包胶二次注塑特有难点
硬胶基材(PC/PA/PPS)和LSR之间粘接失效是最常见问题:脱层、起皮、剥离。
粘接取决于基材选型、基材表面等离子处理、脱模剂、模温、LSR牌号;配方匹配要反复验证。
两种材料热膨胀系数不一样,高低温循环测试(车规/电子可靠性)容易开裂、剥离。
顺序:先硬胶再注LSR,或LSR预成型再包硬胶,不同方案缺陷完全不同,很多工厂前期没做可靠性测试,批量交付后才爆问题,客诉+索赔。
传统固态模具多简单型腔、单分型面;LSR尤其是包胶模具门槛完全升级:
1.冷流道设计门槛高
LSR不能像固态一样有大量流道废料,冷流道需要精准控温,温度差几度就会提前固化、堵料。很多CNC模具厂只会做固态模,不懂LSR冷流道,模具反复修模。
2.包胶模具结构复杂
双色模/嵌件包胶模,涉及定位、密封、防跑胶;硬胶件的定位公差要求很高,硬胶件变形一点点,LSR就会溢料。
3.模具材质、抛光要求更高
LSR精密件镜面抛光、钢材防锈;钢材选择不当会导致粘模、黑点。
4.模具成本回收周期拉长
LSR包胶项目大多是客户项目制,开模费谈判难;一旦客户项目砍单,昂贵冷流道模具直接闲置。
1.洁净分区要求
车规、电子、医疗LSR对粉尘管控高;普通硅胶车间粉尘、纤维、油污直接造成外观黑点,不良率飙升。至少独立隔离车间,高要求项目需要万级/十万级无尘。
简单说:固态车间可以脏乱一点,LSR不行,环境就是工艺一部分。
2.检测体系缺失
传统厂一般只做简单硬度、拉力;LSR+车规/电子包胶件需要:
高低温老化、湿热循环、耐油、压缩永久变形、粘接剥离测试
材质报告、REACH、FDA、IATF16949等体系
没有内部检测,只能外送,周期长,无法快速调机验证。
3.人员断层风险
老硫化师傅不懂LSR计量、冷流道、铂金毒化、二次注塑粘接;外聘LSR工艺工程师薪资高,人才稀缺,流动性强。
仅靠外部工程师,一旦离职,整条产线直接停摆。
1.客户导入周期极长
新能源车、消费电子Tier客户:样品→可靠性测试→PPAP→小批量试产→量产,整个周期6~18个月很常见。前期投入大量打样、材料、人工,很长一段时间没有回款。
2.项目砍单风险
尤其新能源赛道,客户项目延期、砍单、降规格是常态。投入模具+工艺开发后项目黄掉,前期投入全部沉没。
3.客户对良率和可靠性容错极低
固态硅胶客户很多只看外观尺寸;LSR包胶多用于防水、密封、高压绝缘,一旦批量出现脱胶、漏气、绝缘失效,会面临返工、退货、索赔,严重直接取消供应商资质。
4.报价能力不足,容易低价接单
很多传统厂按固态硅胶思维去报LSR包胶价格,低估冷流道折旧、材料损耗、良率损耗、可靠性测试成本,看着有订单,量产之后亏钱。
1.铂金LSR原料成本更高,交期更长
高端进口LSR(瓦克、道康宁、信越)备货周期长,价格高于普通固态硅胶;国产LSR牌号多,性能参差不齐,选错牌号直接导致可靠性不达标。
2.硬胶基材供应链配套
包胶涉及PC、PA、PPS、加纤塑料,不同牌号、玻纤含量、脱模剂都会影响粘接;需要稳定塑胶原料供应商,还要管控基材批次。
3.辅料污染风险
脱模剂、清洗剂、手套、抹布都不能含硫;普通车间辅料直接禁用,供应链管理要重新搭建。
做车规LSR包胶,需要IATF16949;医疗需要ISO10993;出口需要REACH、FDA/LFGB。
认证投入资金+时间;
体系不是拿证就结束,客户会做二方审核,生产现场、记录追溯、物料批次管理不达标,就算有证书也无法进入供应链。