来源:盈泰高精发布时间:2026-10-20
lsr液态硅胶包胶与固态硅胶模压包胶的核心区别,源于其材料形态的根本不同:LSR是流动的液体,而固态硅胶(HCR)是需塑形的固体胶料。这一差异直接决定了二者在成型原理、精度、效率、成本和适用场景上的系统性分野。

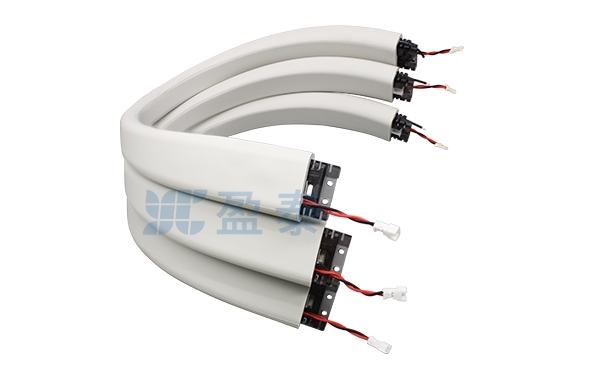
图 盈泰工厂生产的一款液态硅胶包塑胶防水密封组件。此组件应用在一款户外三防移动电源产品中。
两者的起点不同,决定了完全不同的生产路径。
其原料是双组分(A/B)低粘度液体。工艺上,通过注塑机将A/B组分精确计量、混合后,高压注射入已预置基材的模具中,在加热下快速硫化成型。整个过程是自动化、连续的注射-固化循环。
其原料是固态的生胶块或片材。工艺上,需要人工或半自动地将裁切、称重好的固态胶料铺覆在基材上,再放入模具中,在高温高压下经历较长时间的硫化。这是一个依赖预成型和压力成型的批次式过程。
| 对比维度 | 液态 LSR 包胶 | 固态模压包胶 (HCR) |
|---|---|---|
| 精度与公差 | 极高 ,尺寸公差可达 ±0.01mm ~ ±0.05mm ,能精准填充复杂型腔。 | 中等 ,公差通常在 ±0.05mm ~ ±0.2mm ,受胶料流动性和预成型精度影响大。 |
| 可实现的壁厚 | 擅长 超薄壁 ,可稳定成型 0.1mm ~ 0.2mm 的胶层。 | 壁厚有下限,通常 不低于0.8mm ,难以成型极薄胶层。 |
| 表面质量与外观 | 表面光滑细腻 ,一体注射成型, 几乎无合模线 ,无需大量后处理。透明件可做到高通透。 | 合模线明显 ,易产生毛边、溢胶,通常需要 额外的修边工序 。 |
| 生产效率与周期 | 极高 ,成型周期极短( 数秒至数十秒 ),配合自动化,适合 大批量连续生产 。 | 较低 ,硫化时间长( 数分钟至数十分钟 ),受人工放料、取件节奏影响,产能受限。 |
| 自动化与人工 | 全自动化 程度高,从供料、注射到取件可集成完成,对人工依赖极低,产品 一致性好 。 | 人工参与度高 ,预成型、填料、取件、修边等环节依赖人工, 一致性受人为因素影响大 。 |
| 粘结强度与密封性 | 粘结强度高且均匀 。低粘度LSR能更好地浸润基材表面,适合 高气密/水密(如IP67/IP68) 要求。 | 粘结更依赖 物理互锁设计 和基材表面预处理,压力不均可能导致局部粘结不良,密封可靠性略逊。 |
| 材料利用率 | 极高 。冷流道系统可使流道内的胶料保持液态循环使用, 几乎无浪费 。 | 较低 。分型面处会产生飞边和废料(水口料),回收困难, 材料浪费较多 。 |
| 触感 | 表面 细腻光滑 ,硬度分布均匀,回弹一致,亲肤感好。 | 触感更多样,但未精修时 略显粗糙 ,硬度范围宽(20-90A),高硬度产品触感可能偏硬。 |
| 前期成本 | 设备和模具成本较高 ,需要专用的LSR注射机和精密模具。打样周期相对较长。 | 设备和模具成本较低 ,模具设计相对简单, 打样周期短 (如2-3天)。 |
| 大批量单位成本 | 前期投入高,但凭借高效率、低人工、低浪费,在大批量生产时 单位成本优势显著 。 | 前期投入低,但效率低、人工多、废料多,在大规模生产时 单位成本可能更高 。 |
| 适用批量 | 大批量、超大批量 。 | 小批量、中批量 。 |
| 典型应用 | 高精度、复杂、薄壁、高密封性产品: 医疗部件、TWS耳机密封圈、精密电子防水件、婴儿奶嘴、复杂结构包胶 。 | 结构相对简单、尺寸较大或较厚、对精度要求不极端的产品: 大型密封垫片、汽车厚壁密封件、工业减震垫、通用按键 。 |
| 耐温与材料特性 | 耐温范围广(-50~200℃+),化学稳定性高,无挥发物。硬度范围相对较窄(如10-80A)。收缩率稳定(1-3%)。 | 硬度范围 更宽 (30-90 Shore A),机械强度(拉伸、撕裂)可能更优。收缩率稍高(2-5%)。 |
基于不同的原理,两者在各项性能指标上表现迥异。
选择哪种工艺,最终取决于你的产品在精度、外观、批量、成本这个四象限中的位置。
对尺寸精度和外观质量(无合模线、高通透)有极致要求。
结构复杂、微小、薄壁,或包含精密的密封/功能结构。
对粘结强度和密封可靠性(如IP67防水)有严苛标准。
是大批量生产项目,且能够承担较高的前期开发与模具投入,以换取长期的效率与成本优势。
结构相对简单,尺寸较大或胶层较厚。
对精度和外观的要求并非首要,可以接受后续的修边处理。
生产批量较小或中等,前期预算有限,希望模具投入低、打样速度快。
基材设计能够提供足够的物理互锁结构来辅助粘接。
LSR液态硅胶包胶代表了硅胶精密成型的高端方向,以高投入换取高精度、高效率和高一致性;而固态硅胶模压包胶则是一种更为传统、灵活且前期成本友好的方案,在特定的大型、厚壁或中小批量应用场景中,依然具有不可替代的性价比优势。