来源:盈泰高精发布时间:2026-09-29
液态硅胶(lsr)包胶塑料基材,表面处理通常是必需的,但处理深度和方式取决于基材类型。LSR为非极性弹性体,与大多数塑料基材之间不存在天然粘接力,粘接必须依靠表面活化引入极性官能团,或通过底涂剂构建化学“桥梁”来实现。是否处理、如何处理,直接决定了包胶产品能否通过高低温循环、老化测试等可靠性验证。
LSR的固化温度在150℃~200℃,远高于普通塑料的热变形温度。在如此高的温度下,LSR与塑料基材的粘接不可能依赖分子链的相互扩散(热塑性塑料与交联硅胶之间缺乏互扩散条件),而必须通过界面化学键来实现。
LSR中的硅氢键(Si-H)在铂金催化下可与基材表面的羟基(-OH)、羧基(-COOH)等活性基团发生加成反应,形成Si-O-C共价键。未经处理的塑料表面,极性基团密度极低,无法提供足够的反应位点,硅胶只能“铺”在表面而无法“锚”入界面。表面处理的核心目的,就是在塑料表面引入或增加这些活性极性基团,同时适度增加微观粗糙度以辅助机械锚固。

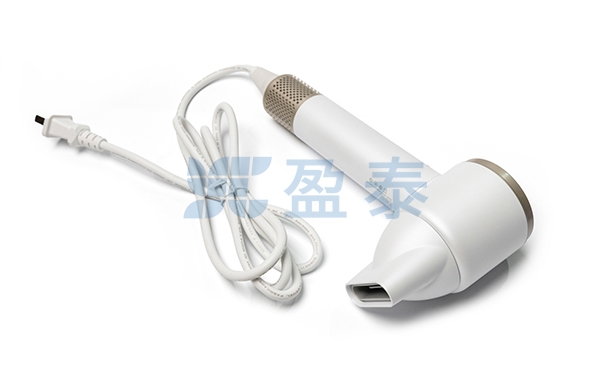
图 盈泰工厂生产的一款液态硅胶包塑胶防水密封配件,此款配件用于电子烟产品。
PBT(聚对苯二甲酸丁二醇酯)和PA(尼龙,PA6/PA66) 是LSR包胶中“最友好”的基材。这两类塑料本身极性高,表面含有丰富的酯基或酰胺基团,在高温下能与LSR中的硅烷偶联剂发生高效反应。配合自粘型LSR使用时,通常无需等离子或底涂预处理即可获得可靠的粘接强度。
需要注意的例外情况:
PBT吸水率极高,注塑前必须严格烘干(120℃/4h),否则包胶后会出现“爆裂”或气泡,这属于干燥问题而非表面处理问题。
PA的玻纤含量不宜超过30%,过高的玻纤会刮擦模具且阻碍化学键形成。
PC(聚碳酸酯) 是典型的“需要处理”类基材。PC虽然表面能较高(约40-45 dynes/cm),但其耐化学性差,且LSR未完全固化时释放的含硅小分子可能侵蚀PC表面导致环境应力开裂。因此PC包胶必须进行表面活化处理,同时需选用特殊耐化级PC牌号(如SABIC EXL系列)。
PC的处理方案通常为以下之一或组合:
等离子处理:氧等离子体轰击PC表面,引入羟基(-OH)、羰基(-C=O)等极性基团,表面能可提升至50 dynes/cm以上。处理后需在8小时内完成包胶,否则活性表面会衰减失效。
底涂剂处理:硅烷偶联剂类底涂剂(如道康宁TC-5985),一端与PC表面极性基团反应,另一端与硅胶的Si-O键结合。涂布厚度控制在5-10μm,常温晾置10-15分钟或60℃烘烤5分钟。
ABS 表面能较高,属于“较易粘接”的极性塑料,但在高可靠性场景(如防水密封件)下,仍建议配合底涂剂以提升界面稳定性。
PPSU/PEI(聚醚酰亚胺) 耐温性极好(长期200℃),是医疗级包胶的首选基材,但表面能极高且化学惰性强,需搭配昂贵的专用氟素底涂剂才能实现粘接。
PP/PE 是最难粘接的塑料类型。表面能低于30 mN/m,与LSR之间完全不存在化学亲和力。未经表面活化的PP/PE与LSR之间没有任何有效粘接,必须通过等离子处理或火焰处理将表面能提升至40 mN/m以上,再配合专用底涂剂使用。
POM(聚甲醛) 不仅本身为非极性材料,且在高温下会释放甲醛气体,导致LSR的铂金催化剂“中毒”而无法正常硫化。一般不推荐将POM用于LSR包胶。
这是LSR包胶最常见的陷阱。未做表面处理的包胶件在初始状态下可能表现出一定的附着力(依靠物理贴合或微弱范德华力),但一旦经历以下任一条件,粘接界面将迅速失效:
高低温循环测试(-40℃~200℃) :PC与LSR的热膨胀系数差异显著,界面应力在温度循环中反复加载,无化学键的界面首先剥离,密封失效,整批产品报废。
老化测试:未经化学键合的界面在湿热环境下加速退化,硅胶从基材边缘翘起,严重时整片脱落。
机械振动或日常磨损:对于要求IP67/IP68防水等级的产品,界面脱粘即意味着密封功能完全丧失。
即使选择了正确的表面处理方式,如果底涂剂涂抹不均匀或干燥不彻底,同样会导致局部粘接失效。更隐蔽的问题是底涂剂与基材或硅胶的兼容性不足——选错了底涂剂类型(如用错硅烷偶联剂的官能团),不仅无法形成有效化学桥接,还可能抑制LSR的铂金硫化反应。
粘接失效导致的返工成本极高。由于LSR硫化后无法与基材分离而不破坏硅胶层,脱胶产品通常只能整体报废。对于已经完成修边、检测的半成品,报废意味着前序工序的全部成本沉没。在量产阶段,表面处理不稳定导致的批次性脱胶,往往需要暂停产线排查原因,造成交期延误。
| 处理方式 | 设备投入 | 单件运行成本 | 适用场景 | 主要局限 |
|---|---|---|---|---|
| 等离子处理 | 数万至十余万元(大气压喷枪式) | 仅消耗电力和压缩空气,无化学品消耗 | 精密部件、高可靠性要求 | 处理后活性窗口短(2-8h),需产线衔接 |
| 底涂剂(Primer) | 低(喷涂设备) | 底涂剂材料费+人工+烘烤能耗 | 各类基材,尤其难粘材料 | 增加工序、VOC排放、需烘烤固化 |
| 火焰处理 | 低(约3-5万元/台) | 燃气消耗,运行成本低 | 大型、形状简单的PP/PE件 | 均匀性难控制,PC易发黄变形 |
| 自粘型LSR(免处理) | 无额外设备 | 原料单价高于标准LSR | PBT/PA等天生粘接基材 | 对PC/PP/PE无效,适用范围有限 |
数据来源网络,仅供参考。
底涂剂材料成本:硅胶底涂剂市场价格约58-160元/公斤(视品牌和类型),部分专用底涂剂(如硅胶粘尼龙/金属用)可达295-500元/公斤。单件涂布量按3-5μm厚度、包胶面积中等估算,材料成本通常在0.05-0.3元/件量级。
等离子处理:大气压等离子处理仅消耗电力和压缩空气,不消耗化学试剂,单件运行成本极低(主要体现为设备折旧和电力),但设备初始投资约需8-10万元。
人工与工序成本:底涂工序需要人工或自动化涂布,自动化产线下人工成本约0.1元/件,人工填料方式约0.3元/件。底涂后需烘烤(80℃×5-10分钟),增加工序时间。
综合影响:相对于免处理的PBT/PA+自粘LSR方案,PC基材增加等离子或底涂处理,综合单件成本增加约0.3-1.5元(视批量、自动化程度和精度要求)。对于高精密医疗件,等离子+底涂双重方案的成本增量可能更高。但从另一个角度看,表面处理不到位导致的返工和报废成本,往往远超处理本身增加的费用——一零件脱胶报废,前序的所有材料费和加工费全部损失。
对于PBT/PA基材,优先选用自粘型LSR可完全省去底涂或等离子工序。自粘型LSR配方中已内置粘接促进剂,在高温硫化时自动与基材表面反应。相比使用标准LSR+底涂的方案,自粘型LSR虽然原料单价更高,但省去了底涂设备、人工和烘烤能耗,在大批量生产时综合成本反而更低。数据显示,标准LSR搭配粘合添加剂的方案相比自粘LSR,在部分场景下可节约高达50%的成本。
第一步:确认基材类型。 如果是PBT或PA(玻纤≤30%),优先选用自粘型LSR,通常无需额外表面处理。如果是PC、PPSU/PEI或PP/PE,表面处理是必选项,不存在“能不能不做”的选项,只存在“用哪种方式做”的选择。
第二步:根据产品可靠性等级选择处理方案。 消费电子类产品可考虑“自粘型LSR+机械互锁结构”的方案,以量产效率优先;医疗、汽车、精密防水件则建议采用“等离子处理+底涂”的双重保险方案,以粘接可靠性优先。
第三步:将表面处理纳入工艺验证流程。 无论选择哪种处理方式,都应在试模阶段进行高低温循环和老化测试,验证粘接界面的实际可靠性。样品阶段通过但量产阶段脱胶,根源通常在于表面处理的一致性和稳定性未得到有效控制。